Produktgalerie
Vom Magnetsegment zum gewuchteten Rotor
Oberflächen- und Innenmagnet-Rotoren mit Carbon- oder Metallhülsen, wellenintegrierte Baugruppen — jede Einheit flussgeprüft vor dem Versand.
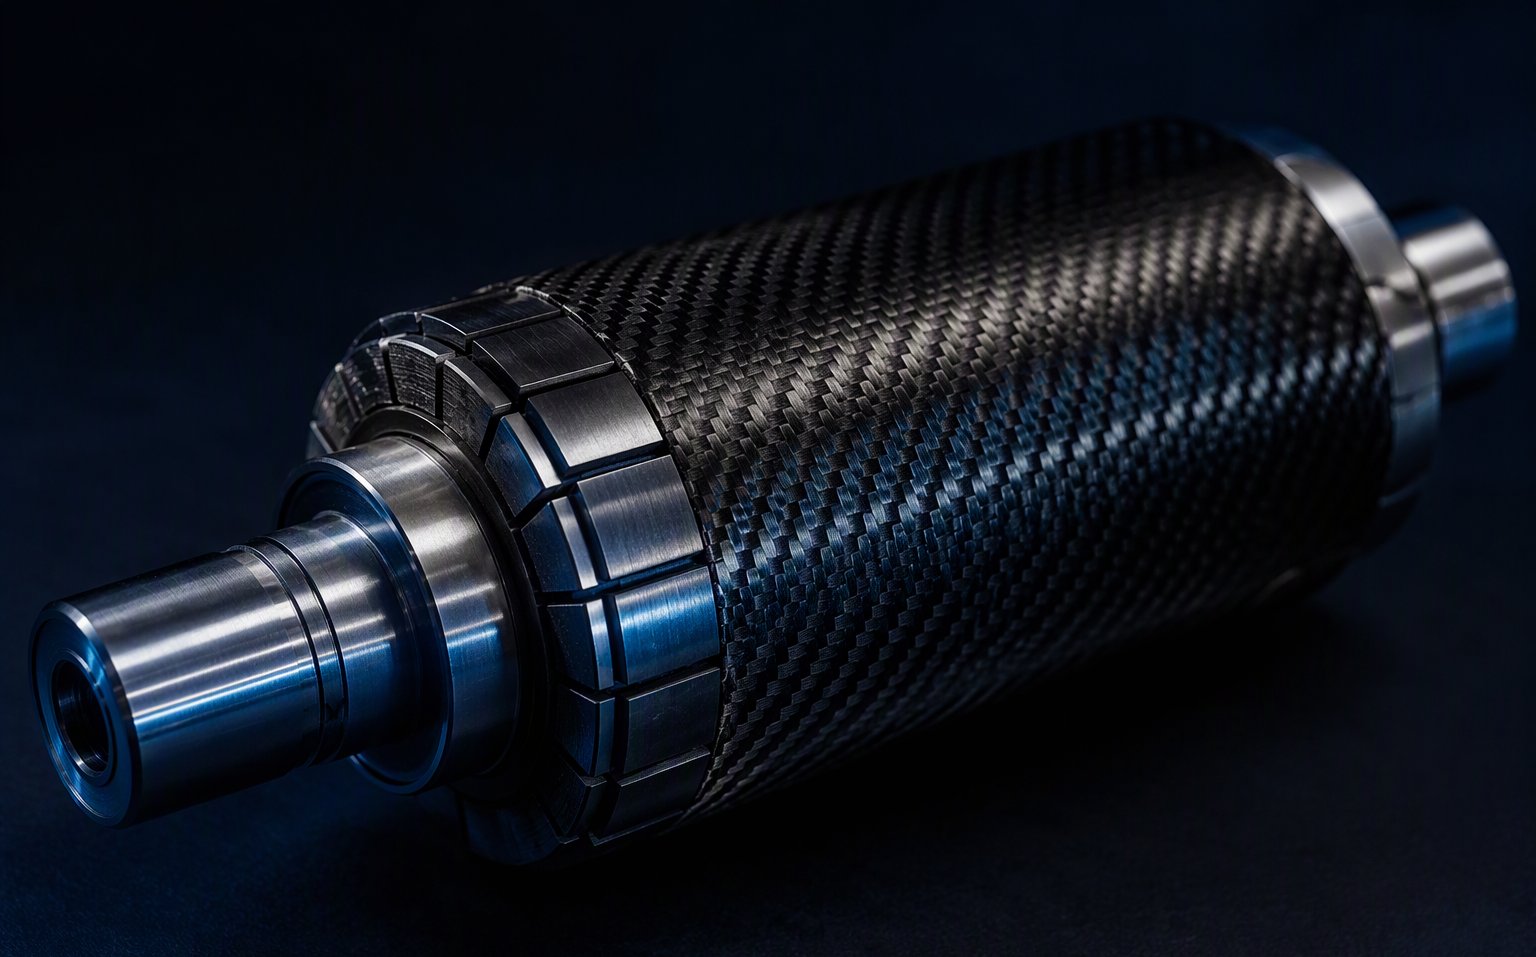
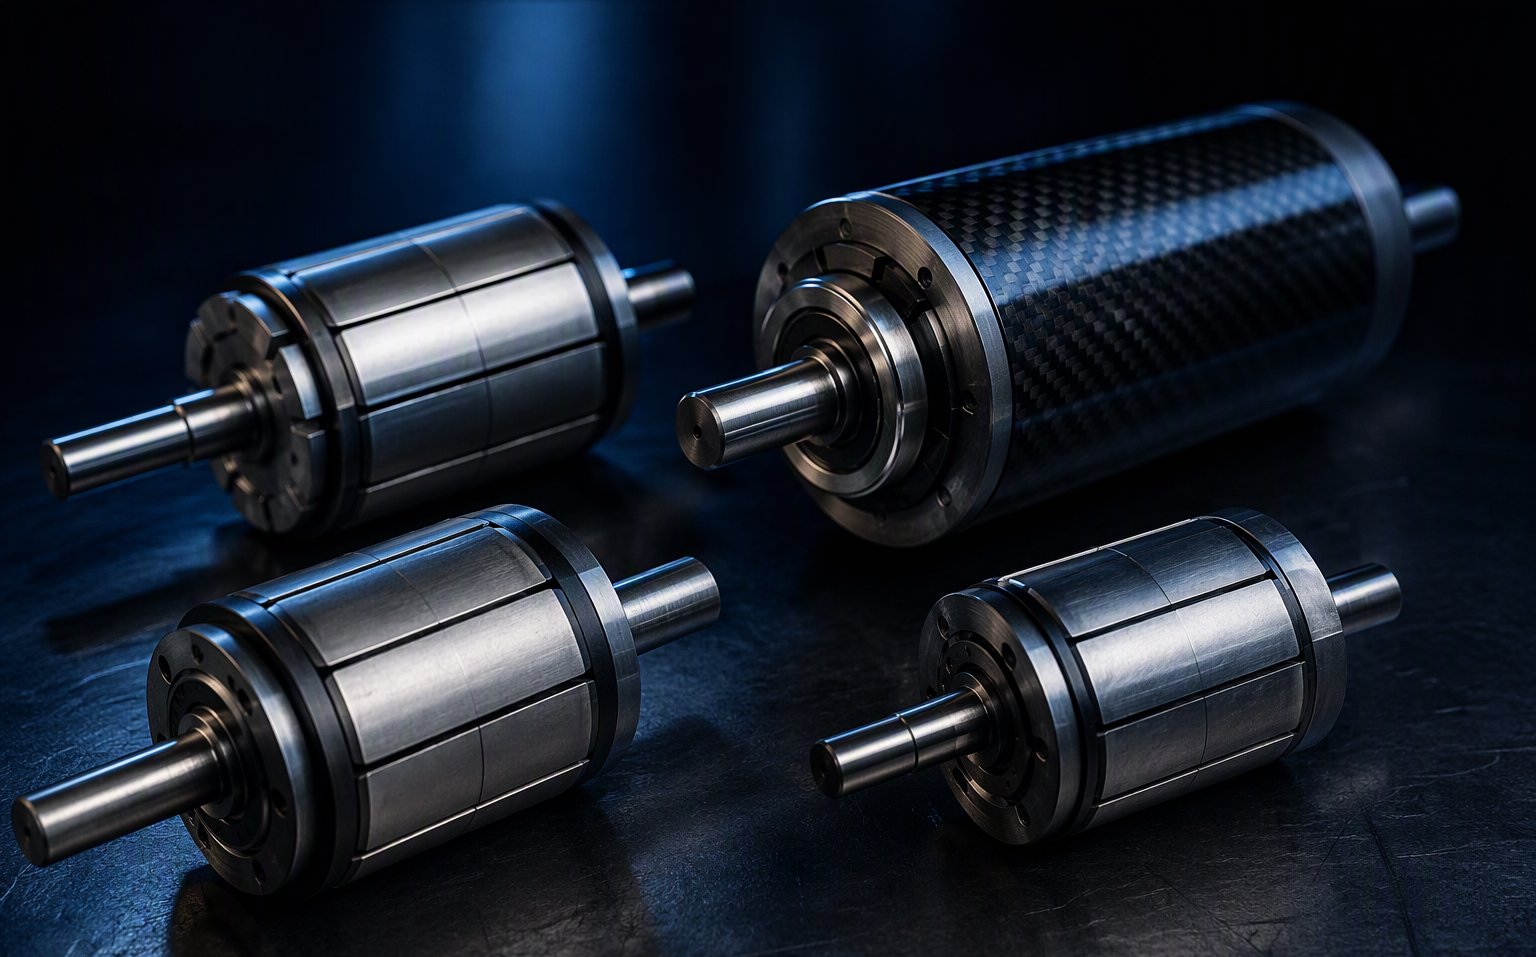
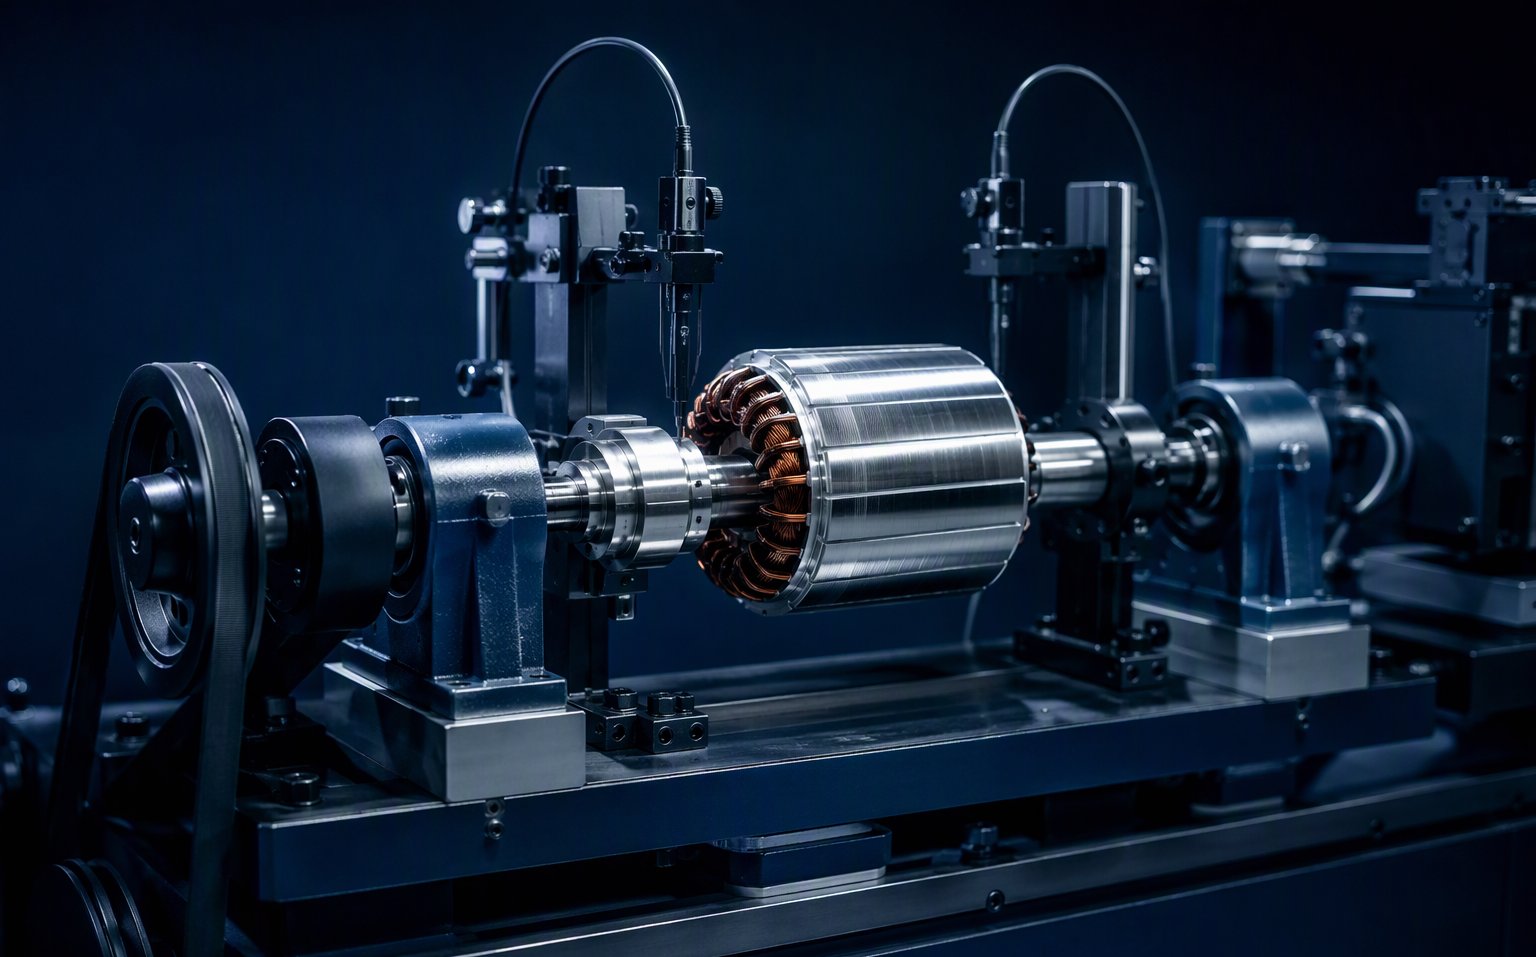
Ein Rotorversagen bei Drehzahl ist nie nur ein Magnetproblem — Sicherung, Wuchten, Klebetechnik und Sortenwahl versagen gemeinsam. Wir bauen komplette PMSM-/BLDC-Rotorbaugruppen nach Ihrer Zeichnung: Magnete, Welle, Sicherungshülse, Kleben und Magnetisieren — als eine Einheit geprüft und bereit für Ihren Stator. Antwort innerhalb von 24 Stunden.
Oberflächen- und Innenmagnet-Rotoren mit Carbon- oder Metallhülsen, wellenintegrierte Baugruppen — jede Einheit flussgeprüft vor dem Versand.
Vier Versagensmuster, die wir sehen, wenn ein Rotor als Einzelteile statt als konstruierte Baugruppe beschafft wird.
Klebstoff allein ist keine Sicherungsstrategie. Oberhalb weniger hundert Meter pro Sekunde Umfangsgeschwindigkeit löst die Fliehkraft geklebte Magnete vom Kern — meist im Übertrehzahltest, manchmal im Feld. Sicherung muss konstruiert werden, nicht angenommen.
Wenige Gramm-Millimeter Restunwucht werden bei 20.000 min⁻¹ zu einer echten Kraft. „Ausreichend" gewuchtete Rotoren aus der Magnetwerkstatt zeigen sich in Ihrem Motor als Vibration, Geräusch und verkürzte Lagerlebensdauer — und die Ursache ist nachträglich kaum nachzuweisen.
Ein Rotor mit Standard-N-Sorten-NdFeB in einem 150-°C-Wicklungsumfeld verliert innerhalb von Wochen irreversibel Fluss. Die Sortenwahl muss vom schlimmsten Fall plus Reserve ausgehen — nicht von der stärksten Sorte im Regal.
Magnetlieferant, Zerspanungsbetrieb, Wuchtservice — wenn die Baugruppe versagt, zeigt jeder auf die Toleranz des anderen. Ein Rotor ist ein System: eine Zeichnung, eine Prozesskette, ein Verantwortlicher für die fertige Einheit.
Wir übernehmen Verantwortung für die fertige Baugruppe — von der Magnetsorte bis zur finalen Qualitätsprüfung.
Unter ~150 m/s genügen geklebte und formschlüssige Magnete. Darüber tragen vorgespannte, direkt gewickelte Carbonhülsen oder aufgeschrumpfte Metallhülsen (Edelstahl, Inconel, Titan) die Last. Wir dimensionieren die Hülse aus Ihrer Drehzahl, dem Durchmesser und der Temperatur — nicht aus Gewohnheit.
Wucht- und Rundlaufziele werden vor der Produktion im Zeichnungspaket fixiert — geben Sie eine ISO-21940-Güte (G2.5 Industrie, G1 Hochdrehzahl) oder eine Restunwucht in g·mm vor, und die Baugruppe wird danach gefertigt. Der Rundlauf wird an der fertigen Baugruppe gemessen, nicht an der blanken Welle.
SH/UH/EH/AH-NdFeB bis 230 °C, SmCo für 250–350 °C, Ferrit, wo der Preis entscheidet. Wir wählen aus Ihrer maximalen Wicklungstemperatur, Entmagnetisierungsreserve und Lastzyklus — und garantieren die Sorte auf dem Zertifikat.
Segmentierte SPM-Rotoren lassen sich aus vormagnetisierten Bögen bauen; mehrpolige Ringe und IPM-Pakete sind oft sicherer nach der Montage auf unseren Vorrichtungen zu magnetisieren. Wir wählen den Weg, der Ihr Polmuster und Ihr Feldgleichförmigkeitsziel trifft.
Typische Werte zur Auswahl — die endgültige Auslegung wird immer gegen Ihre Zeichnung, Drehzahl und Temperaturkurve bestätigt.
| Rotorfamilie | Topologie | Typische Drehzahl | Sicherung & Aufbau | Typische Anwendungen |
|---|---|---|---|---|
| Hochdrehzahl-SPM-Rotor | Oberflächenmontierte Bogmagnete, Innenläufer | 20.000–100.000+ min⁻¹ | Vorgespannte gewickelte Carbonhülse oder aufgeschrumpfte Inconel-/Titanhülse | Spindeln, Turboverdichter, eVTOL-Antrieb, Schwungräder |
| Standard-SPM-Rotor | Oberflächenmontierte Bögen oder Brotkanten-Magnete | bis ~20.000 min⁻¹ | Hochtemperatur-Epoxidklebung + optionale Bandage | Servomotoren, Pumpen, Lüfter, allgemeine BLDC |
| IPM-Rotor | Magnete im Blechpaket eingebettet | bis ~15.000 min⁻¹ | Blechbrücken + Vergussklebstoff; keine Hülse nötig | EV-Traktion, Verdichter, feldschwächbare Antriebe |
| Gebundener Ringrotor | Mehrpoliger gebundener NdFeB-/Ferritring auf Welle | bis ~30.000 min⁻¹ | Einteiliger Ring, auf Welle gepresst oder geklebt | Kleine BLDC, Drohnen, Handwerkzeuge, Medizingeräte |
| Wellenintegrierte Baugruppe | Rotor + Welle + Encodermagnet + Lagersitze | nach Auslegung | Komplette Drop-in-Einheit, als eine gewuchtet | Motorenbauer, die die rotierende Gruppe auslagern |
Die vier Anwendungsfamilien hinter den meisten unserer Rotorprojekte.
IPM- und SPM-Traktionsrotoren, bei denen Drehmomentdichte, Feldschwächung und thermische Reserve die gesamte Antriebseinheit bestimmen. Sortenwahl und Wuchtdokumentation sind genau das, was Ihr IATF-Audit verlangen wird.
Außen- und Innenläufer-Propulsionsrotoren, bei denen jedes Gramm und jedes Gramm-Millimeter Unwucht in Flugzeit und Vibration sichtbar wird. Gebundene Ringe und carbonummantelte SPM-Rotoren dominieren diesen Bereich.
Ab 20.000 min⁻¹ sind Hülsenauslegung und G1-Wuchtung Überlebensbedingungen, keine Optionen. Gewickelte Carbonhülsen mit nachgewiesener Vorspannung sind hier unsere Standardroute.
Kostenkritische Volumenrotoren mit engen Rastmoment- und Gegen-EMK-Toleranzen. Unser Ansatz für Motormagnetsysteme auf der Anwendungsseite Elektromotoren.
Die Mechanik und Magnetik, die wir vor jedem Angebot für einen kundenspezifischen Rotor prüfen.
Was Motorenkonstrukteure und Einkaufsingenieure uns am häufigsten fragen.
Keine fertige Spezifikation nötig. Senden Sie, was Sie haben — den Rest konstruieren wir gemeinsam.
Rotorzeichnung oder Skizze — DXF, PDF oder STEP; bei Bedarf zuerst NDA
Motordaten — Leistung, Nenn- & Übertrehzahl, Polzahl, Topologie (SPM/IPM)
Bauraum — Rotor-AD, Wellendurchmesser, Paketlänge, Lagersitze
Thermoprofil — maximale Wicklungs-/Magnettemperatur und Lastzyklus
Wuchtanforderung — ISO-21940-Güte oder Restunwucht in g·mm
Mengen — Prototypenzahl, Jahresvolumen, Zeitziel
Teilen Sie Zeichnung, Drehzahl- und Temperaturziele — wir antworten innerhalb von 24 Stunden mit Sicherungs- und Sortenempfehlung plus Prototypenplan.
Rotor-Bewertung anfordern → info@xakmag.com